- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Процес производње сувих врећа: од сечења материјала до РФ заваривања
Сеалоцк производи суве вреће за ОЕМ и велепродајне купце користећи заваривање радио фреквенцијом од 27,12 МХз, а процес је вредан разумевања јер објашњава зашто две торбе направљене од идентичне тканине раде потпуно другачије. Хидроизолација суве вреће се не купује са материјалом — она се ствара на производној линији, у тренутку када су шавови заварени. Ово пролази кроз читав низ производње, са техничким детаљима који одлучују да ли ће шав издржати.
1. Прва фаза: Постављање материјала и сечење
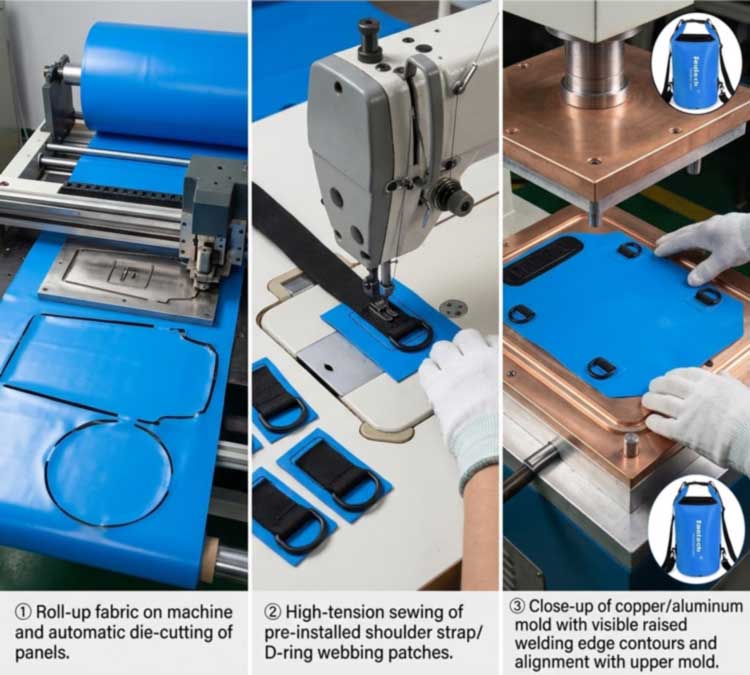
Производња почиње са ролнама пресвучене тканине —ПВЦ церадаилиТПУ ламинирани најлон— постављено и проверено пре него што се било шта пресече. Долазна инспекција је овде важна јер недоследност премаза, влага у материјалу и варијације између серија боја утичу на оно што се касније дешава у станици за заваривање.
Панели се затим штампају из ролне помоћу аутоматизоване пресе за сечење до тачних димензија дизајна. Прецизност сечења је оно што одржава једнолику радну масу: плоча одсечена неколико милиметара од спецификације неће правилно да седи испод матрице за заваривање, а линија заваривања се помера заједно са њом. Ово је такође место где се поставља ефикасност материјала, пошто угнежђење панела одређује колико од сваке ролне постаје производ, а не отпад.
2. Друга фаза: Предмонтажа носивих делова
Пре него што је било шта запечаћено, индустријско шивење високе напетости причвршћује носиве елементе - рамена појаса, Д-прстенове закрпе, спољне џепове и панеле за ојачање - на равне плоче.
Редослед овде је намеран и то је један од детаља који одваја правилно дизајнирану торбу од јефтине: шивање се дешавапреформира се водоотпорна заптивка, тако да ниједна игла никада не продре у готову водоотпорну мембрану. Све што се након тога мора причврстити за запечаћено тело — Д-прстенови, МОЛЛЕ анкери, вентили — заварено је на закрпе за ојачање уместо да се шије кроз кожу.
3. Трећа фаза: Постављање матрице
Свака геометрија вреће захтева сопствени алат. Шаблон завара се преводи у прилагођену матрицу - обично машински обрађен месинг или алуминијум - са подигнутим ивицама које дефинишу тачан облик завареног шава. Матрица је постављена на плочу и поравната са панелом.
Дизајн калупа чини више од обликовања шава. Профили подигнутих ивица могу се машински обрађивати да би се произвело заптивање, где се завар и рубна ивица формирају у истој операцији, а стање матрице директно утиче на резултате: матрица која је изгубила равност или је покупила контаминацију даје неравномерну расподелу притиска и енергије, што се показује као слаба тачка у иначе добром шаву. Могућност алата је такође оно што омогућава фабрици да изгради нови облик, а не само да допуни постојеће калупе — основа заприлагођени капацитети и структуре.
4. Четврта фаза: РФ заваривање — како се шав заправо формира
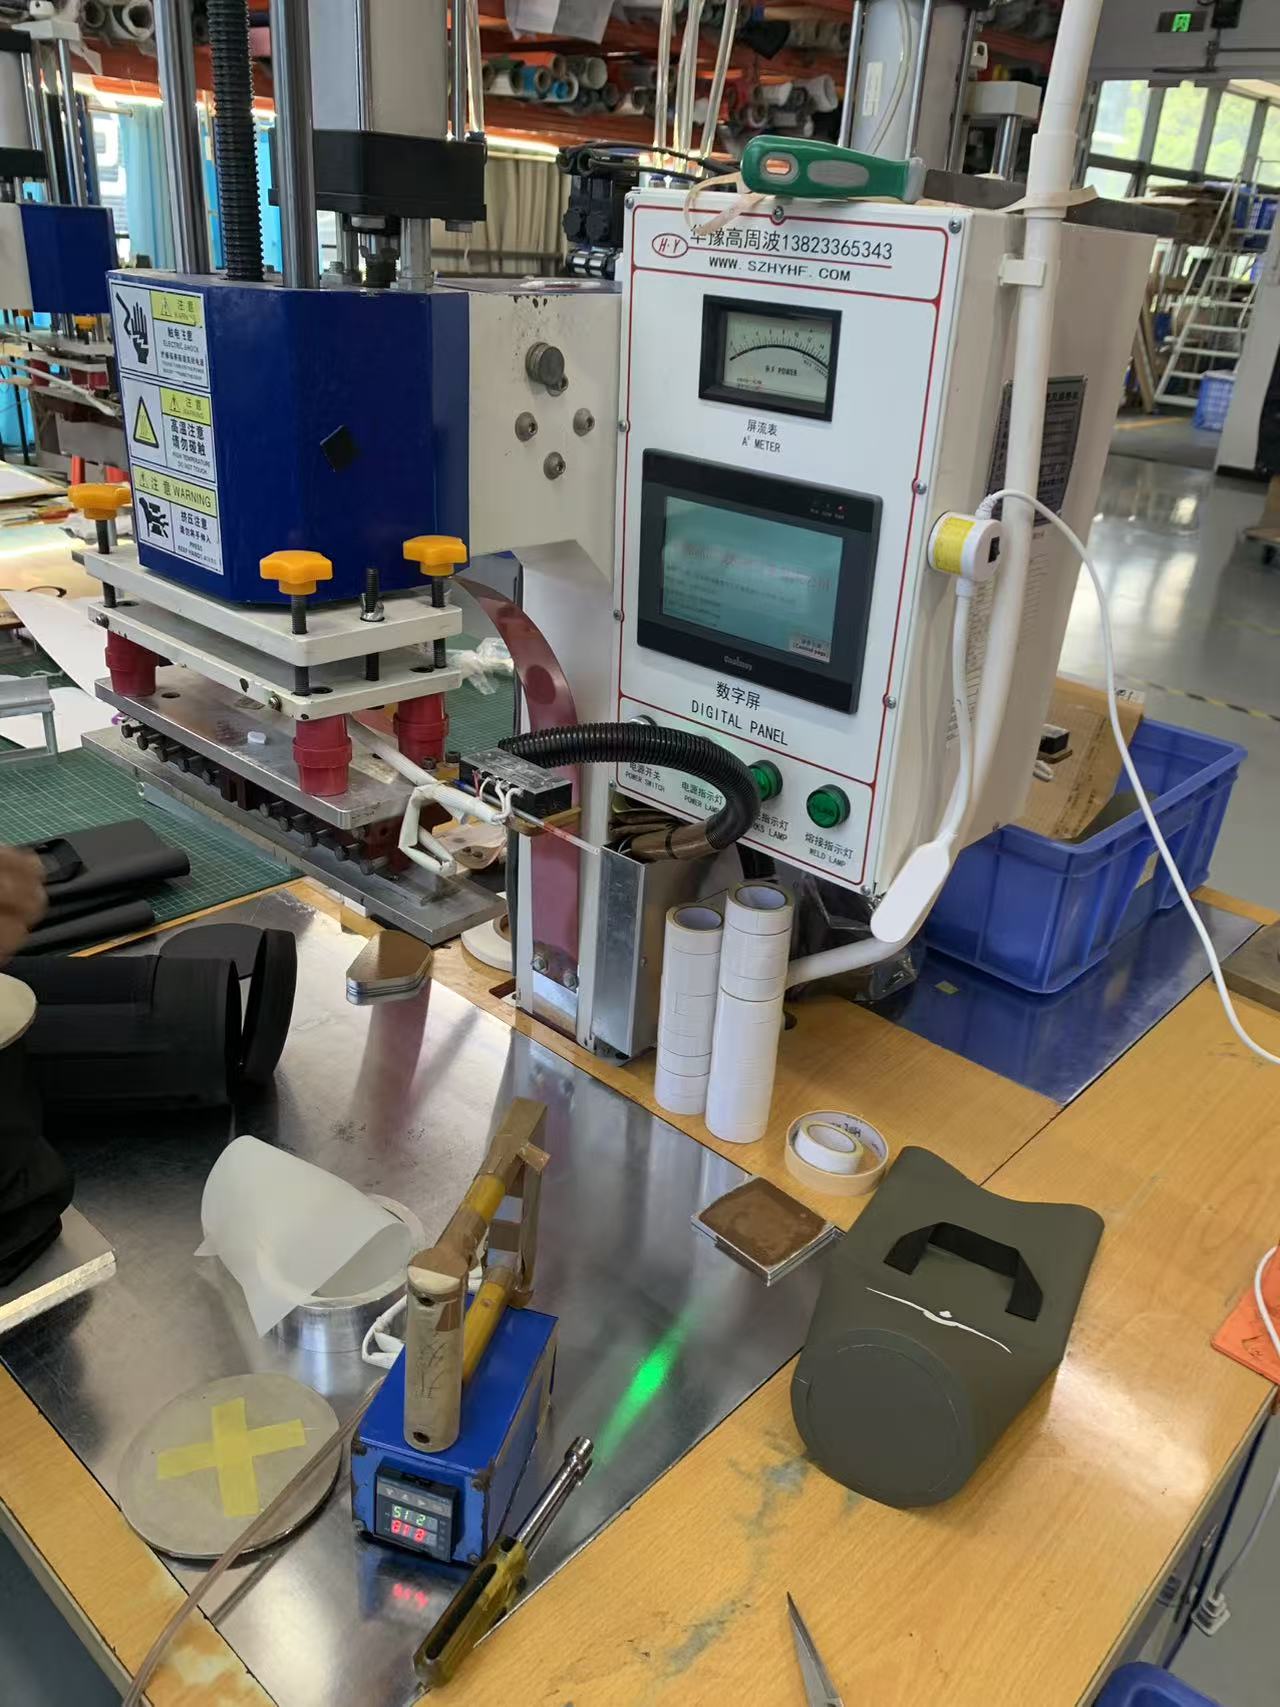
Ово је срж процеса. Радиофреквентно заваривање - које се назива и високофреквентно или диелектрично заваривање - спаја термопласте помоћу електромагнетног поља, а не спољног извора топлоте. Редослед има четири фазе:
- Лоадинг.Панели се постављају између горње матрице и доње плоче, при чему матрица дефинише облик вара.
- Притисак.Сила стезања доводи слојеве у присан контакт - без ње, растопљени полимер не може да се стопи у једну масу.
- РФ активација.Генератор примењује енергију високе фреквенције на 27,12 МХз преко електрода. Наизменично поље чини да поларни молекули у материјалу брзо осцилују, а унутрашње молекуларно трење ствара топлотуунутраматеријал уместо да га спроводи са површине.
- Хлађење под притиском.Снага престаје, али стезање се наставља док се шав стврдне. Прерано отпуштање притиска један је од најчешћих узрока слабог завара.
Пошто топлота потиче унутар материјала, оба слоја истовремено постижу температуру фузије и спајају се у једну континуалну масу без лепкова, растварача или нити. Правилно изведен РФ завар је типично јак као и основни материјал — и то је разлог зашто шав није слаба тачка у правилно направљеној сувој врећи.
5. Зашто РФ заваривање и шта не може да завари
РФ заваривање ради само на поларним термопластима — материјалима чији молекули реагују на електромагнетно поље. То укључује ПВЦ, ПУ и ТПУ, тканине обложене ТПУ-ом, ЕВА и одређене разреде ПЕТ-а и најлона. Неполарни полиолефини као што су полиетилен и полипропилен слабо апсорбују РФ енергију и не могу се РФ заварити без РФ-реактивних премаза или везаних слојева; уместо тога су им потребне методе топлог ваздуха, врућег клина или импулсне методе.
Та зависност од материјала је питање спецификације, а не тривијалност: то је један од разлога зашто ПВЦ и ТПУ доминирају категоријом сувих врећа. За ове материјале, РФ производи јачи шав од врућег ваздуха, врућег клина или импулсног заваривања, због чега је стандард за херметичке производе и производе непропусне за течност у свим индустријама — од покривача за камионе и надувавања до врећа за медицинску течност, где херметички заптивач није опционо.
6. Параметри који одлучују о квалитету завара
Завар је производ четири подешавања, потврђена за сваки материјал и дебљину, а не једном постављена и заборављена:
| Параметар | Шта контролише | Режим грешке ако је погрешан |
|---|---|---|
| РФ снага | Стопа унутрашњег загревања преко подручја заптивке | Прениско: непотпуна фузија. Превисоко: прогоревање, стањивање |
| Време задржавања | Колико дуго се енергија примењује | Кратко: хладан завар. Дуго: деградација материјала |
| Притисак | Интимност контакта између слојева | Ниско: празнине и канали. Претерано: истискивање и танак, ломљив шав |
| Време хлађења | Стврдњавање испод стезаљке | Рано пуштен: шав се раставља пре него што се постави |
Као референтна тачка за скалу, заптивање танке ПВЦ фолије са неколико секунди заваривања и временом хлађења повлачи око неколико стотина вати преко површине заптивања — тежим церадама и вишеслојним ламинатима је потребно знатно више. Неколико варијабли материјала мења ове поставке: ниво пластификатора у ПВЦ-у, садржај влаге, пигменти и пунила, ткање тканине и дебљина филма, све то мења начин на који материјал апсорбује енергију. То је разлог зашто промена боје или нова серија тканине нису аутоматски неутрални у односу на процес, и зашто се завари поново квалификују, а не претпостављају.
7. Пета фаза: хлађење, обрезивање и финална монтажа
Заварени панели се померају у наменску зону хлађења тако да се веза стегне без изобличења, а затим се кеса обрезује и окреће. Коначна монтажа одговара компонентама које употпуњују производ: затварачи и копче са роло-топом, рајсфершлуси где је наведено, траке, ручке, вентили за прочишћавање и прозирне прозорске плоче — које су саме заварене у тело као део исте непрекидне коже. Хардвер који носи оптерећење је причвршћен за заварене арматуре, држећи водоотпорну мембрану непробушеном.
8. Шеста фаза: тестирање пре испоруке
Заварени шав је верификован, а не претпостављен. Приликом покретања, тестови љуштења се повлаче на узорцима заварених спојева како би се потврдило да скуп параметара производи потпуну фузију — сам режим квара је дијагностички, пошто шав који се чисто љушти на интерфејсу указује на недовољно везивање, док онај који продире кроз основни материјал показује да је завар јачи од тканине око њега.
Готове кесе затим пролазе кроз тестирање потпуног потапања у воду према наведеном ИПКС рејтингу, заједно са лабораторијским пакетом који покрива тестирање оптерећења преко 1.500 циклуса на ручкама и анкерима, 3.000 циклуса затварања затварача на моделима са патентним затварачем, чврстоћу на затезање и везивање, слани спреј, брзину трења и боју, разлику у боји. Свака серија има контролу у три фазе — ИКЦ на улазној тканини и хардверу, ИПКЦ на завареним спојевима и процесима у линији, ОКЦ са АКЛ узорковањем, тестирање потапањем серије и поређење потписаног злата — са СГС или КИМА инспекцијом која је доступна, подстандарди квалитета који се примењују у сваком производном циклусу.
9. Зашто Велдед Беатс Севн-анд-Тапед
Ушивени шав хиљадама пута гура иглу кроз водоотпорни слој, а затим се ослања на траку да прекрије рупе. Трака се подиже са савијањем, старењем, топлотом и абразијом, а када се то догоди, свака рупа од игле је улазна тачка. Заварени шав нема рупе за покривање — обложени слојеви су спојени у један материјал. За сваку торбу која мора да преживи урањање, а не благу кишу, ово је одлучујућа разлика, и то је разлог зашто је заварена конструкција основа за праве водоотпорне производе без обзира на то колико је тканина за лице добра.
10. Производи направљени на овом процесу
Модели произведени истим завареним процесом, организовани по типу, а не по приоритету:
| Слика | Модел | Капацитет | Материјал | Оцена | Страница производа |
|---|---|---|---|---|---|
|
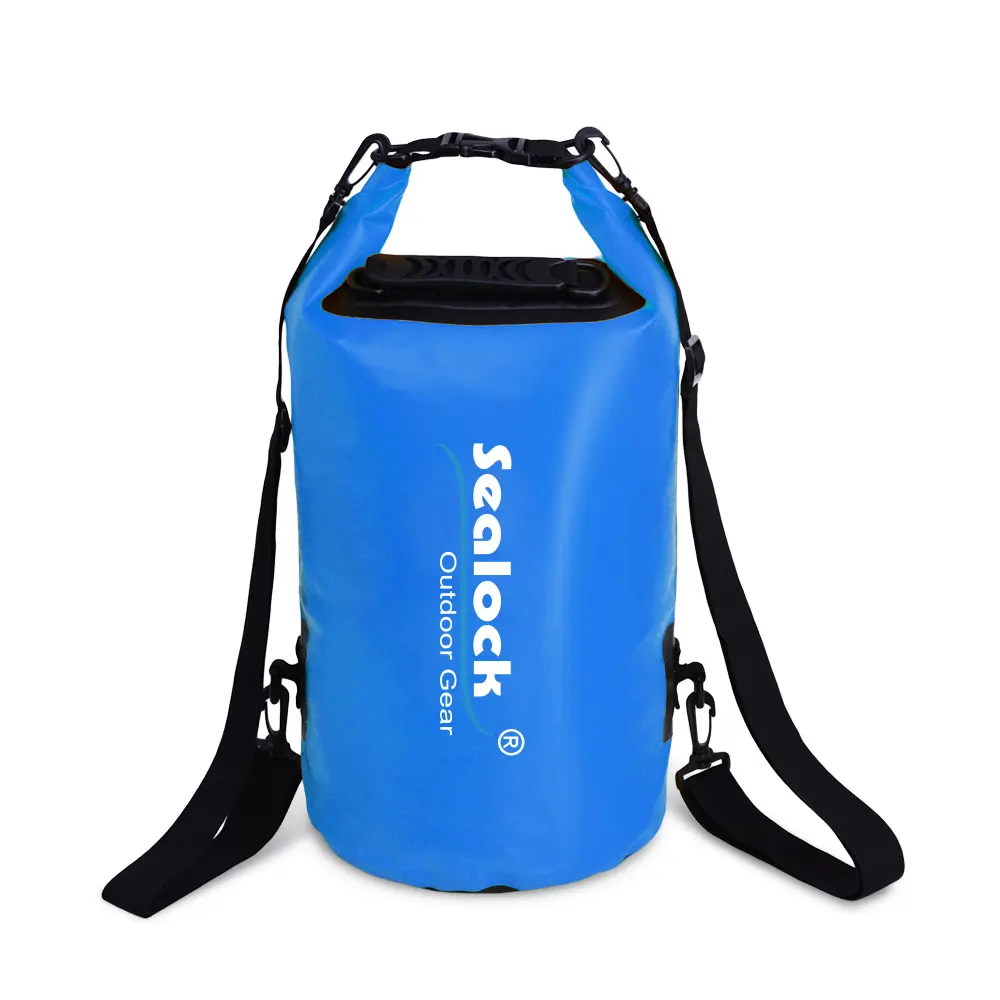
СЛ-Д002 Сува торба | 5–63Л | 0,5 мм 500Д ПВЦ | ИПКС7 | Виев |

|
СЛ-Е102 Руксак сува торба | 15 / 20Л | 500Д ПВЦ, двострука заптивка | ИПКС7 | Виев |
|
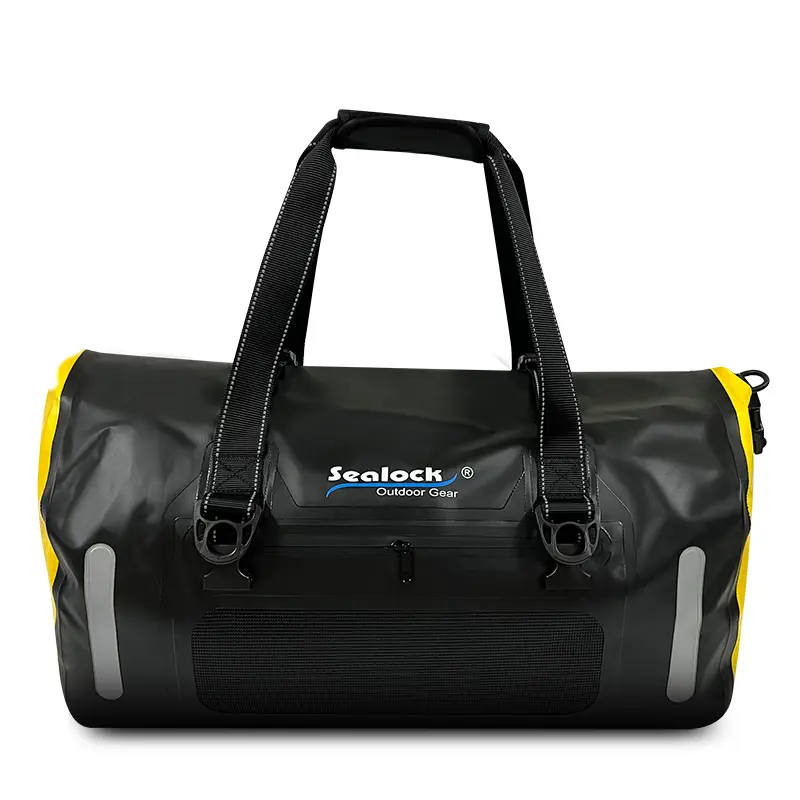
СЛ-К099 Дуффел | 40 / 60Л | 840Д ТПУ | ИПКС7 | Виев |
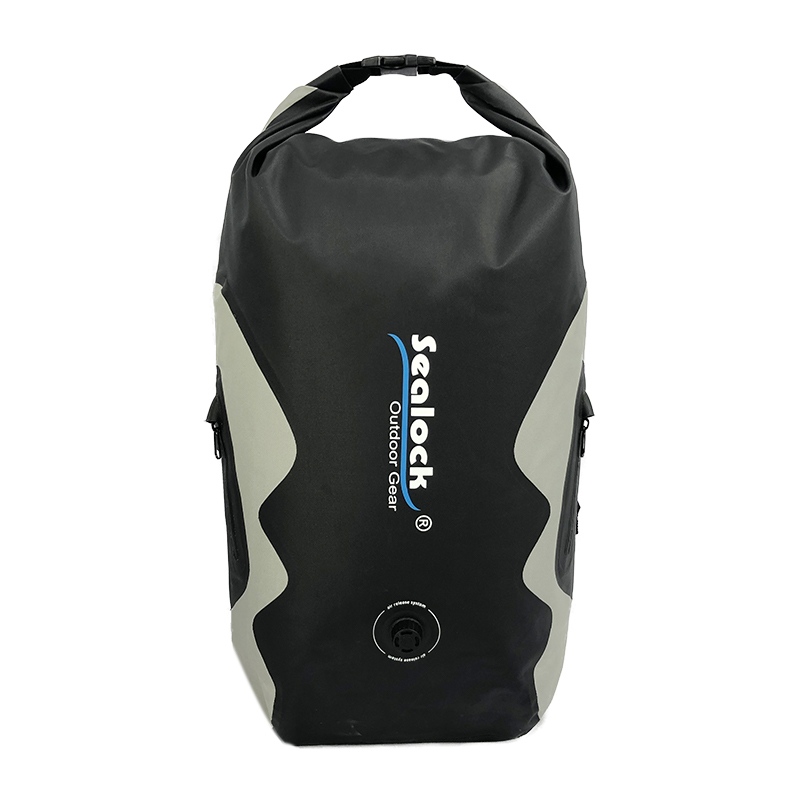
|
СЛ-Е070 Суви ранац | 25Л | 420Д ТПУ | ИПКС8 | Виев |
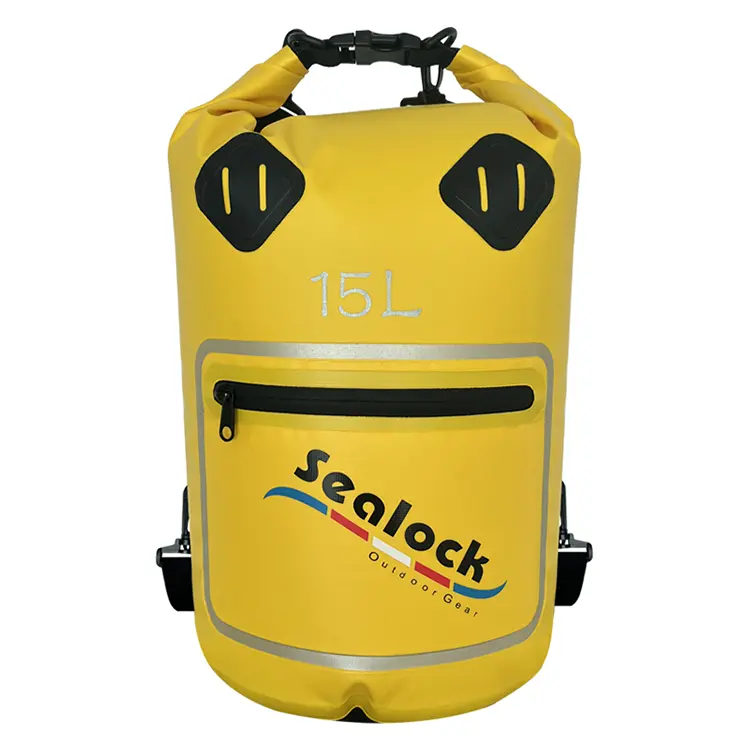
|
СЛ-Д693 Торба за сушење прозора | 15 / 20Л | 500Д ПВЦ + ПВЦ фолија | ИПКС7 | Виев |
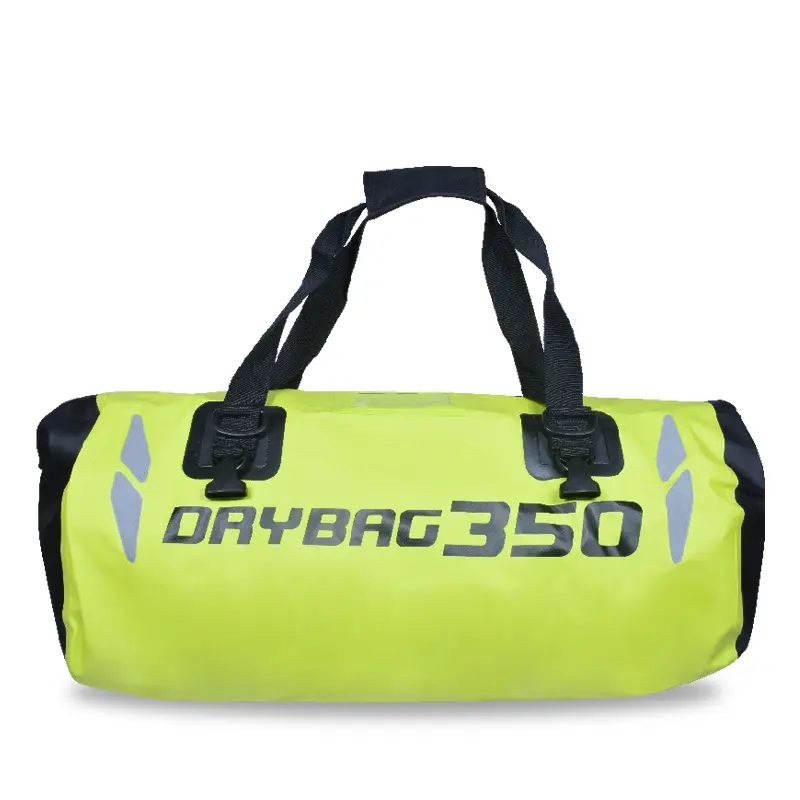
|
СЛ-Ц619 Торба за мотоцикле | 35 / 50Л | 500Д ПВЦ | ИПКС6 | Виев |
Пуни домети се налазе исподсуве кесе, суви руксаци, идуффелс. Подржан је основни развој на основу скице, узорка или циљне спецификације — нове геометрије значе нови алат, који је део стандардног пута развоја, а не препрека. МОК 300 ком, узорци за 7–15 дана, расути за 30–45 дана, из Донггуана, Кина или Хо Ши Мин, Вијетнам.
11. ФАК
П: Зашто моја полиетиленска или полипропиленска врећа не може бити заварена РФ?
О: Зато што су ти полимери неполарни — њихови молекули једва реагују на електромагнетно поље, тако да се скоро никаква унутрашња топлота не генерише. Потребни су им РФ-реактивни премази или везани слојеви, или друга метода као што је заваривање врућим ваздухом или импулсно заваривање. Ово је основни разлог зашто ПВЦ и ТПУ доминирају у завареним водоотпорним врећама.
П: Колико је јак заварени шав у поређењу са самом тканином?
О: Правилно заварен, шав је обично јак као и основни материјал или јачи. У тесту љуштења, добар завар цепа основну тканину уместо да се одваја на интерфејсу - ако се шав одвоји чисто, параметри су били погрешни.
П: Променили смо боју и завари су почели да пропадају — зашто би се то догодило?
О: Пигменти и пунила мењају начин на који материјал апсорбује РФ енергију, као и ниво пластификатора, садржај влаге и дебљина. Нова серија боје или тканине може захтевати другачију поставку снаге, задржавања или притиска. Заваре треба поново квалификовати тестовима ољуштења на почетку рада, а не пренети под претпоставком да „исти материјал“ значи „иста подешавања“.
П: Да ли је залепљени шав икада прихватљив на водоотпорној торби?
О: За заштиту од слабе кише може да ради, али не и за урањање. Шивање хиљаду пута перфорира водоотпорни слој и трака која покрива те рупе се подиже савијањем, топлотом и старењем. Ако у спецификацији пише потопљено, мора бити заварено.
П: Зашто прилагођени облик торбе повећава трошкове и време испоруке?
О: За сваку геометрију је потребна сопствена машински обрађена матрица, што је једнократни трошак алата и временски корак пре него што узорковање може да почне. То је исти разлог зашто нови облик носи већи минимум од промене боје на постојећем моделу.
П: Могу ли се различити материјали међусобно заварити?
О: Компатибилни поларни материјали могу бити — провидни прозор од ПВЦ фолије заварен у тело од ПВЦ церада је рутински пример. Мешање различитих полимера, или поларног са неполарним материјалом, је место где везе не успевају, тако да се упаривање материјала потврђује у фази узорковања.
Затражите објашњење процеса или узорке
За видео шетњу линије заваривања, податке о тесту заваривања, узорке или комплетан ОЕМ/ОДМ предлог,пошаљите упит. Сеалоцк одговара на упите о набавци у року од 24 сата.